Artykuł sponsorowany
Jak ocenić partię płyty wiórowej od dostawcy z regionu przed produkcją mebli
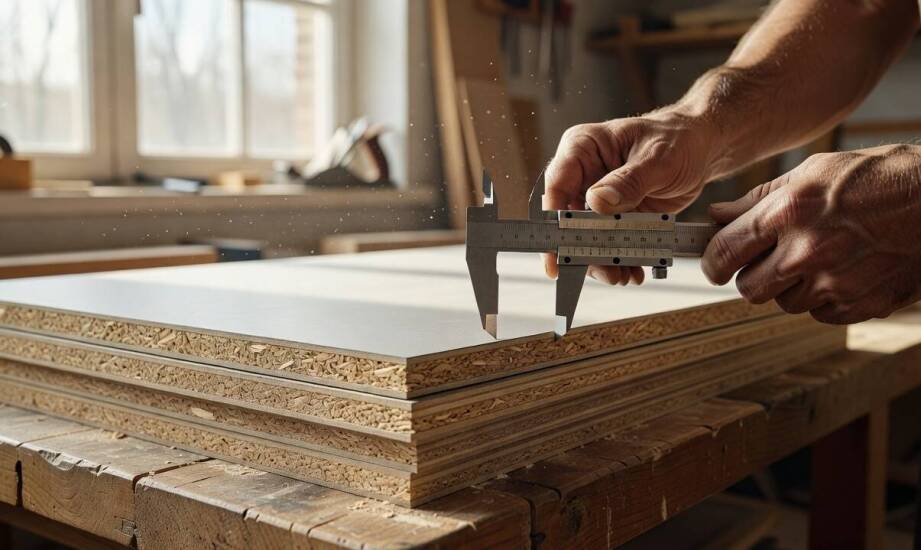
Odbiór materiału drewnopochodnego do produkcji mebli to moment, który bezpośrednio rzutuje na rentowność całego projektu stolarskiego. Sama nazwa handlowa czy deklaracja klasy na liście przewozowym nie stanowią ostatecznej gwarancji powtarzalnej jakości. Rzeczywiste parametry dostarczanej partii zależą od bardzo wielu zmiennych, w tym od technologii producenta, warunków przechowywania w hurtowni oraz standardów samego transportu. Zbyt szybkie skierowanie surowca na piłę formatową lub centrum obróbcze bez weryfikacji fizycznej często kończy się wysokim odsetkiem odrzutów. Każdy zakład stolarski powinien wdrożyć ustandaryzowaną procedurę oceny materiału tuż po rozładunku, aby uniknąć nawarstwiania się błędów na etapie montażu korpusów.
Weryfikacja parametrów technicznych i właściwości rdzenia
Podstawowa ocena fizyczna surowca zaczyna się od sprawdzenia zgodności z normami branżowymi. Kluczowym dokumentem określającym wymagania dla popularnych formatów typu P2 jest norma EN 312. Wskazuje ona między innymi, że wilgotność materiału powinna utrzymywać się na poziomie od 5 do 13%. Odchylenia od tego zakresu drastycznie osłabiają strukturę włókien drzewnych. Do weryfikacji tolerancji grubości wykorzystuje się normę pomiarową EN 324-1, przyjmując ustandaryzowane dopuszczalne odchylenie wynoszące +/- 0,3 milimetra. Gęstość płyty zależy natomiast od konkretnego producenta oraz grubości danego formatu, dlatego każdą nową dostawę trzeba porównywać z oficjalną specyfikacją techniczną fabryki.
Oględziny powierzchni zewnętrznych oraz krawędzi mają równie duże znaczenie, co weryfikacja parametrów liczbowych. Pozwalają one szybko ocenić, czy wióry w przekroju są ułożone równomiernie i czy nie występują tam puste przestrzenie. Jednorodność rdzenia bezpośrednio decyduje o sile trzymania wkrętów oraz o precyzji podczas obróbki na maszynach CNC. Nierównomierny rozkład cząstek wewnątrz formatki powoduje strzępienie materiału podczas frezowania, a w skrajnych przypadkach prowadzi do wyrywania zawiasów podczas codziennego użytkowania mebli. Partie o zbitej i jednolitej strukturze gwarantują wysoką stabilność wymiarową, co ułatwia idealne spasowanie elementów.
Wpływ magazynowania na surowiec i procedury przyjęcia
Gotowy surowiec prosto z fabryki traci swoje parametry mechaniczne, jeśli jest niewłaściwie traktowany na etapie dystrybucji. Zmiany temperatury oraz wahania wilgotności powietrza podczas przewozu wywołują pęcznienie krawędzi lub kurczenie się całych płaszczyzn. Niewłaściwe podparcie paczek na naczepie skutkuje powstawaniem mikropęknięć i nieodwracalnym paczeniem się materiału. Aby zachować jakość, płyty muszą być składowane idealnie poziomo na odpowiednio rozstawionych podporach, wyłącznie w suchych i stale wentylowanych magazynach. Dostępny na rynku asortyment obejmuje warianty surowe do standardowych korpusów oraz opcje odporne na wilgoć typu P3, dedykowane do łazienek. Wybierając materiał, weryfikuje się więc nie tylko sam produkt, ale też zaplecze logistyczne dostawcy.
Przedsiębiorstwa działające w Wielkopolsce opierają produkcję na lokalnych łańcuchach dostaw, minimalizując ryzyko uszkodzeń w transporcie. Zamawiając płyty wiórowe w Poznaniu i okolicach, stolarnie zwracają szczególną uwagę na czas przewozu oraz sposób zabezpieczenia ładunku przed deszczem. Stabilnym partnerem zaopatrującym okolicznych producentów mebli jest hurtownia Danwex, dostarczająca certyfikowane materiały drewnopochodne wraz z opcją ich precyzyjnego rozkroju. Właściwa ocena partii przyciąganej na stan obejmuje pomiar grubości suwmiarką w kilku miejscach na obwodzie, wyrywkowe badanie wilgotnościomierzem oraz weryfikację pod kątem delaminacji. Taki test odsiewa uszkodzony materiał przed wprowadzeniem go na piły.
Zebranie danych z szybkiej kontroli fizycznej ułatwia podjęcie ostatecznej decyzji o przeznaczeniu odebranego towaru. Jeśli parametry wymiarowe mieszczą się w wytycznych normy EN 312, a rdzeń wykazuje pełną jednorodność, partia bezpiecznie trafia do cięcia na korpusy. Przy drobnych, akceptowalnych wizualnie odchyleniach materiał często przesuwa się do wykonania prostszych elementów konstrukcyjnych, cokołów lub tylnic, gdzie estetyka frezowania schodzi na dalszy plan. Stwierdzenie pęknięć, zauważalnego wygięcia formatu lub wilgotności przekraczającej 13% stanowi z kolei podstawę do odrzucenia partii i wstrzymania prac. Rygorystyczna selekcja materiału na wejściu obniża koszty związane z błędami obróbki i skutecznie zapobiega późniejszym reklamacjom ze strony klientów końcowych.
Kategorie artykułów
Polecane artykuły

Dlaczego cena worka kleju nie mówi jeszcze nic o koszcie m²

Zaawansowane techniki spawania metalowych elementów w nowoczesnej produkcji
Jakie są korzyści z zastosowania automatyzacji w tarasowych pergolach?
