Artykuł sponsorowany
Jak klasyfikuje się wyroby z metalurgii proszków według funkcji i właściwości użytkowych
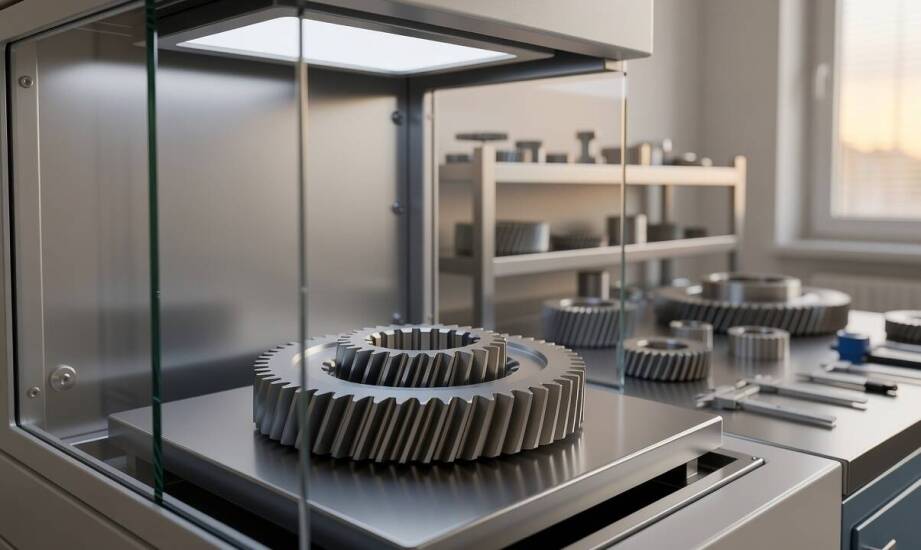
Wartość wyrobu wykonanego technologią proszkową dla konstruktora maszyn wynika przede wszystkim z zestawu konkretnych cech użytkowych. Liczy się wytrzymałość, zdolność do pracy w określonych warunkach tarcia oraz przepuszczalność medium. Sama metoda wytwarzania stanowi jedynie narzędzie umożliwiające osiągnięcie tych parametrów w sposób ekonomiczny i powtarzalny.
Podział wyrobów według funkcji i reżimu obciążeń
Podstawowa klasyfikacja dzieli wyroby metalurgii proszków na grupy konstrukcyjne, ślizgowe, filtracyjne i funkcjonalne. Każda z nich pracuje w odmiennym reżimie obciążeń. Elementy konstrukcyjne wymagają wysokiej gęstości i wytrzymałości mechanicznej, co pozwala im przenosić znaczne obciążenia w węzłach nośnych maszyn. Detale ślizgowe, na przykład łożyska samosmarne, wykorzystują kontrolowaną porowatość do magazynowania środka smarnego i uwalniania go podczas pracy. Komponenty filtracyjne bazują na rozbudowanej sieci porów otwartych, które przepuszczają gazy lub ciecze, zatrzymując jednocześnie mikroskopijne zanieczyszczenia stałe. Z kolei detale funkcjonalne to przede wszystkim materiały magnetyczne, stykowe czy cierne, gdzie parametry fizyczne odgrywają rolę ważniejszą niż klasyczna odporność na pękanie.
Obecność pustych przestrzeni w materiale modyfikuje masę detalu, zdolność tłumienia drgań oraz zachowanie w kontakcie z medium roboczym. Porowatość otwarta tworzy ciągłą sieć kanałów łączących się z powierzchnią zewnętrzną. Taka struktura ułatwia zatrzymywanie oleju w łożyskach oraz wspomaga procesy filtracji. Porowatość zamknięta składa się natomiast z izolowanych pęcherzyków, obniżając ciężar właściwy bez efektu przepuszczalności. Z tego powodu materiały o bardzo wysokim udziale porów otwartych sprawdzają się w układach katalitycznych, podczas gdy niska porowatość zamknięta sprzyja wytrzymałości części nośnych. Praktyka inżynieryjna firmy Fenico Tech pokazuje, że precyzyjne sterowanie tymi właściwościami pozwala na produkcję specjalistycznych komponentów dopasowanych do konkretnego środowiska pracy.
Regulacja właściwości i integracja technologii
Parametry fizyczne spieków można regulować poprzez dobór odpowiedniego zagęszczenia oraz warunków spiekania, uzyskując odmienne właściwości przy niemal identycznym składzie chemicznym bazy. Wyższy nacisk podczas prasowania zmniejsza całkowitą przestrzeń porów, promując powstawanie struktur zamkniętych. Użycie ziaren o budowie gąbczastej lub strzępiastej naturalnie podnosi porowatość, natomiast mieszanie kilku różnych frakcji rozmiarowych ułatwia ścisłe upakowanie materiału. Temperatura oraz czas wygrzewania w piecu decydują o ostatecznym kształcie szyjek między ziarnami, a końcowa gęstość po spiekaniu osiąga wartości ściśle zależne od wymagań docelowego procesu technologicznego.
Złożone geometrycznie rotory do pomp gerotorowych stanowią doskonały przykład detali konstrukcyjnych uformowanych proszkowo. Proces ten umożliwia uzyskanie skomplikowanych profili zębów w zaledwie jednym cyklu prasowania i spiekania. Budowa komponentów o kontrolowanej anizotropii wymaga z kolei ukierunkowanego zasypywania matrycy lub precyzyjnego doboru nacisków. Rygorystyczne wymagania wytrzymałościowe i wymiarowe często domyka się poprzez dodatkowe operacje uszlachetniające. Integracja z hartowaniem, prasowaniem izostatycznym na gorąco (HIP) czy dogładzaniem CNC znacząco podnosi twardość powierzchniową i koryguje ewentualne odchyłki kształtu.
Zestawienie metody proszkowej z tradycyjnym skrawaniem ujawnia wyraźne różnice w specyfice produkcji oraz opłacalności. Spiekanie zapewnia bardzo wysoki stopień wykorzystania surowca, ograniczając powstawanie wiórów do minimum. Tworzenie skomplikowanych kształtów bez konieczności głębokiego frezowania obniża koszty wytwarzania, szczególnie przy seriach liczonych w tysiącach sztuk. Ubytkowa obróbka CNC pozwala z kolei osiągać wyjątkowo wąskie przedziały tolerancji wymiarowych, przez co sprawdza się przy prototypach oraz jednostkowych realizacjach, jednak proces ten wiąże się ze znacznym odrzutem materiału. Warto dodać, że kontrolowana obecność porów pozostaje cechą strukturalną niemożliwą do odtworzenia za pomocą samych narzędzi skrawających.
Klasyfikacja spiekanych detali metalowych musi opierać się przede wszystkim na funkcji, jaką dany element docelowo pełni w zespole maszyny. Dopiero po zdefiniowaniu środowiska pracy konstruktor przechodzi do doboru parametrów technologicznych wytwarzania. Właściwe rozpoznanie potrzeb pozwala trafnie wytypować odpowiednią grupę materiałową, a następnie zoptymalizować gęstość, układ porów oraz zakres niezbędnych operacji wykańczających. Takie inżynieryjne podejście gwarantuje, że gotowy komponent poprawnie zniesie rygorystyczne warunki przemysłowe.
Kategorie artykułów
Polecane artykuły
Dlaczego cena worka kleju nie mówi jeszcze nic o koszcie m²
Zaawansowane techniki spawania metalowych elementów w nowoczesnej produkcji
Jakie są wyzwania związane z wdrażaniem eko naczyń w restauracjach?